走进西漠金驼工厂:2000平米洁净车间里的秘密
品牌:西漠金驼 | 产品:驼奶粉
一个被你忽略的购买盲区
下单前,你翻遍了详情页,查了产地证书,研究了评论区——但有没有问过自己一个问题:这罐奶粉,是在什么环境下生产出来的?
不是牧场有多美,不是骆驼有多乖,而是生产车间里的空气洁净度、温湿度、压差值——这些你从未看见的参数,才是决定奶粉品质的第一道门槛。
你拆开罐子的手,和车间里的空气,隔着好几道门。
今天,我们推开这些门。
走进洁净车间:数字背后的标准
「洁净」这个词,在食品生产领域不是形容词,而是一套可量化的工业标准体系。
驼奶粉生产车间通常达到十万级或万级洁净标准。这意味着每立方米空气中,≥0.5μm的尘埃粒子数量被严格控制在规定阈值内。十万级车间要求粒子数≤1050万个/m³,万级车间则要求≤290万个/m³。这些数字不是随便说说,而是监管部门检查时的必测项目,有检测报告可查。
温度与湿度的管控同样精确。洁净车间内温度通常维持在18-26℃,相对湿度控制在45-65%区间。温度过高会加速脂肪氧化,影响奶粉风味;湿度过大则给微生物繁殖创造条件,湿度过低又会导致奶粉失水过快、溶解性下降。这两个参数的波动范围都有严格限定,超出阈值系统会自动报警并启动调节。
还有一个关键概念叫压差。洁净区与非洁净区之间的压差通常保持在≥10Pa——洁净区气压略高于外部,在门缝处形成一股向外的微弱气流,像门缝里持续吹出的看不见的风,阻止外界未过滤空气倒灌进来。这个机制保障了洁净区空气的单向流通,是物理隔离的最后一道防线。
一道门、两双鞋、三套工服:看不见的管控动作
进入洁净区不是推门而入这么简单。
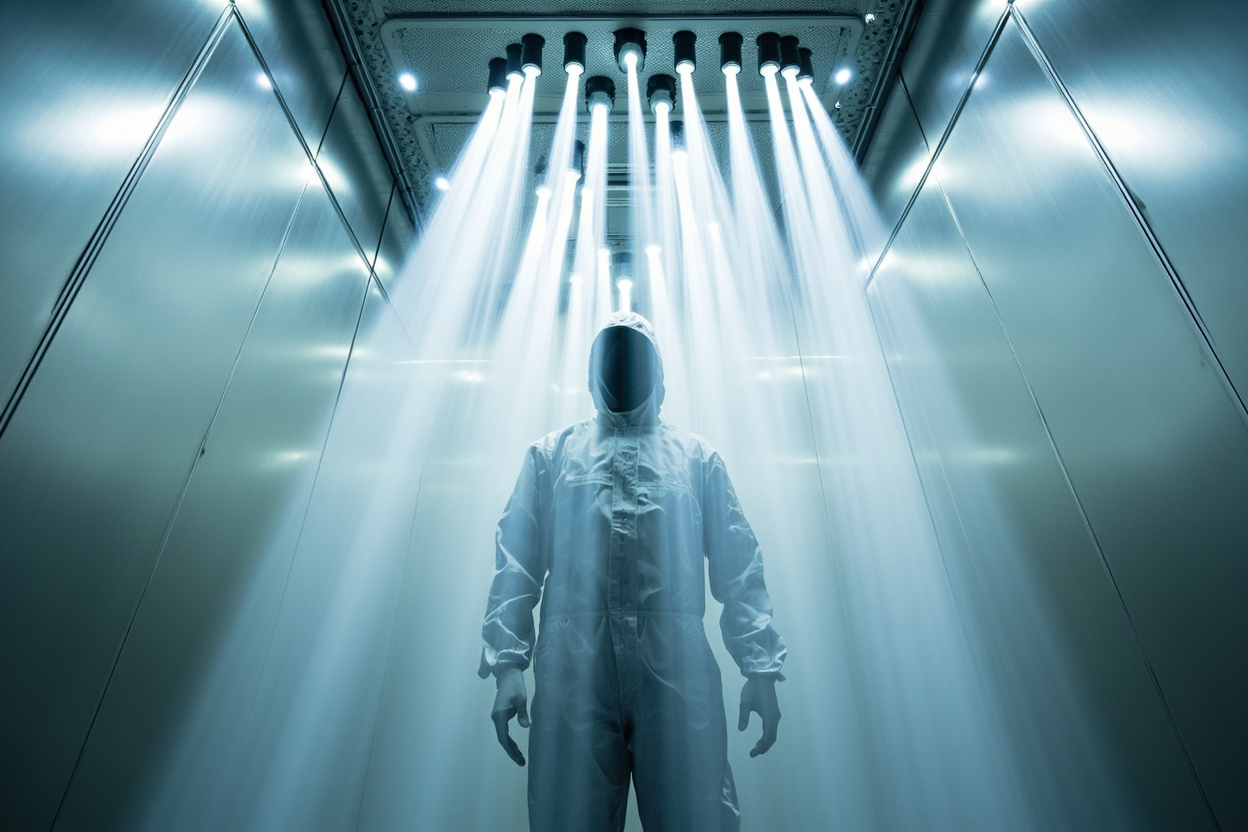
人员从缓冲区开始,需要经过一整套净化流程:换鞋,防止鞋底将外界灰尘带入;换上连体洁净服,衣服松垮的边角、掉落的发丝、携带的皮屑都被包裹严实;按六步洗手法洗手,消毒剂作用时间不少于20秒;最后经过风淋室,气流从四面八方均匀吹落身上的尘埃粒子,经高效过滤器收集后排出。
整个过程耗时3-5分钟,每一个动作都有标准化操作规程,不是凭感觉、凭自觉。风淋室的气流速度不低于20m/s,吹淋时间不低于15秒,都是硬性参数。
为什么要这么麻烦?因为人是最主要的污染源之一——毛发、皮屑、汗液、呼吸道飞沫,每一样都可能成为微生物的载体。流程设计的目的,是让人在进入洁净区之前,把所有「不确定性」留在门外。
生产线上,机器比人更「挑剔」
驼奶粉的自动化生产程度很高。从原料预处理到杀菌、干燥、灌装,主要工序都在密闭管道和设备内完成,人工只负责监控和辅助操作。
杀菌环节通常采用高温短时工艺——温度控制在72-85℃,保持15秒,既能杀灭有害微生物,又尽量减少对营养成分的破坏。喷雾干燥环节,进风温度160-200℃、出风温度80-95℃,每一个参数都有精确设定,系统自动调节偏差。
这种标准化生产意味着什么?意味着批次之间的差异被压缩到最小。第一罐和第一万罐奶粉,在水分含量、粒径分布、溶解度等关键指标上,保持高度一致。机器不会疲劳、不会疏忽、不会因为心情好坏改变操作手法——这才是自动化对品质稳定性的核心意义。
从今天起,你多了一个打开罐子的理由
此刻你手中那罐驼奶粉,经历了看不见的严苛标准才来到你面前。
洁净等级、温湿度管控、压差分区、人员净化流程、自动化生产——这五个维度构成了洁净车间的品质底座。它们不是营销话术,是刻进参数表里的硬指标;不是可选项,是食品安全生产的基本配置。
下次冲调驼奶粉时,那杯温热的饮品背后,是一套精密的工业标准体系在支撑。「品质」这两个字,从此有了具体的模样。
你以为的「干净」,和工厂说的「洁净」是两码事
消费者在选购驼奶粉时,关注点通常集中在产地、营养成分表、价格区间。但有一个维度的信息几乎从详情页里消失了——生产环境本身。
不是空气质量本身有多好,而是有一套具体的、可测量的、可核查的参数体系在运行。这套体系决定了奶粉从生产到灌装的每一个环节,空气中微生物和尘埃的浓度是否被控制在安全范围内。
这是消费者在购买决策中普遍缺失的一个维度。
洁净车间的三个核心指标
洁净车间不是「打扫得一尘不染」那么笼统,它是一套空气洁净度等级体系。
驼奶粉生产车间常见的洁净等级是十万级或万级。两个等级的差异在于每立方米空气中≥0.5μm粒子的数量上限:十万级要求不超过1050万个/m³,万级要求不超过290万个/m³。数字越小,洁净度越高。这个指标直接影响微生物控制的难度——空气越洁净,微生物负载越低,奶粉被污染的风险越小。
温度与湿度是第二个核心指标。洁净车间温度通常控制在18-26℃,相对湿度45-65%。这两个数值背后有明确的科学逻辑:温度影响脂肪氧化速率和微生物代谢活性;湿度同时影响微生物繁殖条件(湿度过高促进霉菌生长)和奶粉含水率稳定性(湿度过低奶粉失水过快影响溶解性)。温度波动超过±2℃或湿度波动超过±5%,系统会自动触发调节。
第三个指标是压差。不同洁净等级的区域之间,通过维持压差来实现空气的单向流动。洁净区气压略高于相邻的非洁净区,压差通常≥10Pa。这确保了开门时气流从里向外流动,阻止外界空气携带的污染物渗入洁净区。压差是物理隔离机制,不依赖任何化学药剂或人为操作——是全天候、无死角的被动防护。
人员进入流程:四道关卡背后的管控逻辑
空气洁净度是硬件基础,人员管控是执行保障。进入洁净区之前,每一位操作人员必须依次通过换鞋区、更衣区、洗手消毒区、风淋区。
换鞋区的设计是单向流动——进入缓冲区换鞋,鞋套不得接触生产区域地面。更衣区的洁净服有严格的穿着规范:拉链拉到顶、袖口收紧、帽子包住所有头发,确保没有任何人体组织直接暴露在生产环境中。洗手消毒遵循六步法,消毒剂在手上停留时间不少于20秒,确保手部细菌负载降低到规定阈值以下。风淋室的均速气流从四面八方吹向人体表面,高于20m/s的风速将附着在衣物和头发上的微粒吹落,经高效过滤器收集过滤后排走。
整个进入流程的设计逻辑是:尽可能减少人员带入的所有潜在污染源。毛发、皮屑、汗液、呼吸道飞沫——这些都是微生物附着的载体。流程不是为了「看起来规范」,而是用物理阻断和气流分离的方式,把人体对洁净环境的干扰降到最低。
自动化生产:稳定性的核心保障
现代驼奶粉生产高度依赖自动化设备。从原料投入到成品出仓,主要工序在密闭管道和设备内完成,人工介入点集中在参数监控和异常处理环节。
杀菌环节是品质控制的第一个关键节点。高温短时杀菌(HTST)工艺通常设定温度72-85℃、保持时间15秒——这个参数组合经过长期验证,能在杀灭沙门氏菌、金黄色葡萄球菌等常见致病菌的同时,最大程度保留乳铁蛋白、免疫球蛋白等热敏性营养成分。温度偏高或偏低、保持时间偏长或偏短,都会直接影响杀菌效果和营养保留率。
喷雾干燥环节是第二个关键节点。浓奶被雾化后喷入干燥塔,与热空气接触瞬间蒸发水分成为粉末。进风温度160-200℃、出风温度80-95℃的参数范围,需要根据浓奶固形物含量和目标水分含量精确设定。温度过高导致奶粉颜色加深、蛋白质变性,温度过低则干燥不充分、水分超标影响保质期。
自动化控制的意义在于:机器的参数执行精度远高于人工操作,系统能实时监测偏差并自动调节,把批次间的差异控制在极小范围内。对于需要长期储存的奶粉来说,批次一致性是货架期内品质稳定的前提。
洁净车间:品质的最后一道防线
洁净车间的标准不是品牌自愿加码的「加分项」,而是食品安全生产的基本门槛。GB 14881《食品安全国家标准 食品生产通用卫生规范》对生产环境有明确规定,驼奶粉生产企业的洁净车间设计必须符合相应等级要求,并通过监管部门审核。
这些标准的存在意义,是让「品质」从一句宣传口号变成可量化、可追溯、可核查的技术参数。你看到的成分表背后,有洁净等级在控制微生物基数;有温湿度管控在稳定奶粉含水率;有压差分区在阻断外界污染;有人员净化流程在排除操作污染;有自动化生产在保障批次一致性。
五个维度环环相扣,构成完整的品质保障体系。下次评估驼奶粉品质时,除了看配方表,不妨多问一句:这罐奶粉的生产环境,能用数据说话吗?
下单前,你漏掉的一个重要问题
选驼奶粉,你查营养成分表、看价格区间、研究品牌口碑。但有一个判断维度,你在详情页里几乎找不到:生产环境。
不是牧场的空气有多好,不是工厂的外观有多气派,而是——这罐奶粉是在什么样的空气洁净度、什么样的温湿度、什么样的压差条件下生产出来的?
这个问题值得认真对待。因为生产环境决定了奶粉的微生物安全上限,决定了营养成分在货架期内能保留多少,决定了每一批次之间的品质是否稳定。
下面5个数字,是看懂驼奶粉生产环境的入门级指标。
10万级与万级:空气洁净度等级
第一个数字是洁净等级。驼奶粉生产车间通常达到十万级或万级洁净标准。
这个等级的含义是:每立方米空气中,≥0.5μm粒子的数量有明确上限。十万级不超过1050万个/m³,万级不超过290万个/m³。数字越小,空气越洁净,微生物和尘埃的负载越低,产品被污染的风险越小。
为什么要按粒子数量分级?因为空气中的尘埃粒子是微生物的载体——细菌、霉菌孢子都附着在尘埃颗粒上漂浮传播。过滤掉尘埃,就等于控制了微生物的传播媒介。这是洁净车间控制微生物的第一道物理屏障。
18-26℃与45-65%:温湿度管控区间
第二个和第三个数字是温湿度参数。洁净车间温度通常控制在18-26℃,相对湿度45-65%。
温度控制的原因:温度越高,奶粉中的脂肪氧化速率越快,口感变差、风味劣变提前发生;同时高温也是微生物代谢活性的加速条件。湿度控制的原因:湿度过高给霉菌和细菌繁殖创造条件,湿度过低则导致奶粉失水过快、冲调时溶解不充分。
这两个参数不是「尽量做到」,而是「必须维持」——超出波动范围系统自动报警,启动空调和除湿设备调节。这是全天候的自动控制,不依赖人工判断。
≥10Pa:压差防倒灌机制
第四个数字是压差值。洁净区与非洁净区之间的压差通常保持在≥10Pa。
压差的原理是:洁净区气压略高于相邻区域,在门缝、管道接口等缝隙处形成向外的微弱气流。这个气流虽然感觉不到,但持续存在,阻止外界未过滤空气携带的污染物倒灌进入洁净区。
打个比方:压差就像门缝里24小时不间断吹出的「隐形气流」,用物理方式阻断污染路径,不需要任何化学药剂,是被动式防护。这个参数有国家标准的强制要求,不是品牌自愿加码。
≥15秒:风淋时长
第五个数字是风淋时间。人员进入洁净区前,必须经过风淋室吹淋≥15秒。
风淋室内部有多方向均匀分布的出风口,风速不低于20m/s的气流从四面八方吹向人体表面,将附着在衣物、头发上的尘埃粒子吹落,经高效过滤器收集后排出。整个过程不低于15秒,确保吹淋的彻底性。
风淋只是人员进入流程的一环,前面还有换鞋、更衣、洗手消毒等多道步骤。每一道步骤都有具体的操作规范和时限要求,不是走过场,而是用流程设计消除人为操作的不确定性。
72-85℃+15秒:杀菌参数
bonus数字:杀菌温度与时间。驼奶粉生产中的高温短时杀菌工艺,通常设定温度72-85℃、保持时间15秒。
这个参数组合是行业验证多年的标准工艺:既能杀灭沙门氏菌、金黄色葡萄球菌、大肠杆菌等常见致病菌,又能在尽量短的时间内减少热处理对热敏性营养成分的破坏。温度和时间是联动调节的——温度偏低就要延长保持时间,温度偏高可以缩短保持时间,但偏差过大都会影响杀菌效果或营养保留率。
自动化控制系统会实时监测这个参数组合,任何偏差都会被记录并触发调整。这是批次一致性的技术保障之一。
看不见的标准,决定了你杯中的品质
以上5个数字,构成判断驼奶粉生产环境的基础框架。
洁净等级决定微生物控制起点,温湿度决定产品稳定性基础,压差决定隔离机制有效性,人员净化流程决定操作污染风险,自动化生产决定批次一致性水平。这五个维度缺一不可,共同构成完整的品质保障体系。
下次选购驼奶粉时,除了看配方表和价格,不妨多想一步:这罐奶粉的生产环境,能用数据说清楚吗?
能说清楚的,才是真正经得起审视的品质。
西漠金驼·致护宣发